PE拉链袋是用聚乙烯(PE)材料做成的可重复封口包装袋,袋口装有拉链,防潮、防水、密封性好,广泛用于服装、食品、日用品和工业零件收纳。PE拉链袋拉链位置开裂(脱骨 / 封边开裂)解决方法,先分清两种开裂,处理方式完全不同:
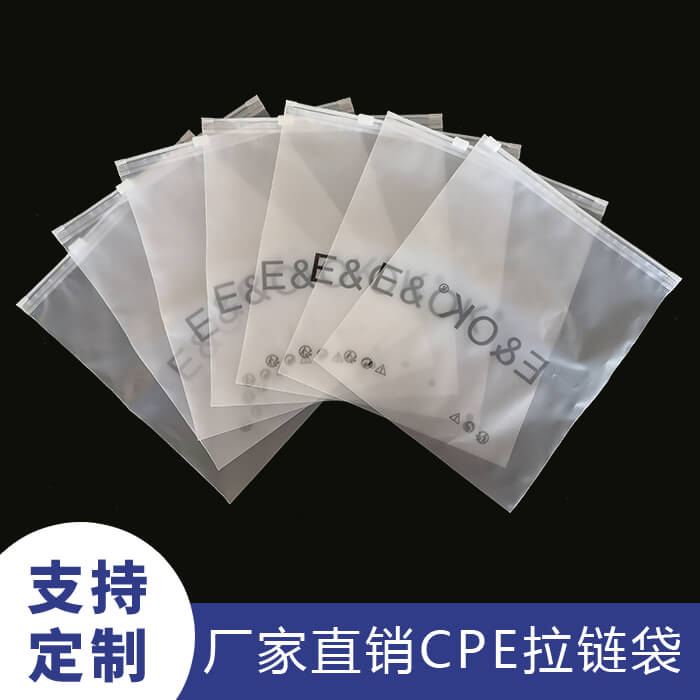
- **A. 骨条与袋身脱开(拉链根开裂)**:拉链骨条和薄膜热封处分离,能看到一条缝,开合时整条骨翘起;
- **B. 拉链两端封口开裂**:骨条两端的热封边炸开、虚封,装东西后从两端漏;
- **C. 骨条本身断裂 / 撕裂**:凹凸骨本体被扯断,属于骨条强度问题。
一、先判断原因(按现场排查顺序)
1. 原料相容性问题(常见,脱骨主因)
- 袋膜用再生料 / 不同牌号 PE,拉链骨条是另一种 PE,两者熔接性差,热封后只是表面贴合,受力就脱开;
- 骨条掺了过多回收料、填料,骨条本身发脆,一拉就裂。
✅ 对策:**袋膜和拉链骨条用同牌号 LDPE**;高要求款用全新料骨条,不要掺再生料;骨条硬度不能过高(太硬和膜熔不牢)。
2. 热封工艺不当(制袋机端)
温度偏低**:膜和骨没熔透,虚封,轻轻一撕就脱;
温度偏高**:骨条被烫化、压薄,骨齿变形,同时封边脆化,受力开裂;
压力不足 / 压合时间短**:热封辊压力不够,熔合不充分;
冷却不及时**:封完没冷却就堆叠,骨条移位、封边结合力下降;
热封刀位置偏:压在骨齿上,把拉链齿压坏、压裂。
✅ 对策:
- 试板调温:先从低到高试,找到**膜与骨熔合牢固、骨齿不变形**的温度区间(LDPE 一般 120–160℃,以实际料厚为准);
- 保证压合压力和停留时间,封边宽度均匀;
- 封后充分冷却再收卷 / 堆叠;
- 热封刀避开拉链咬合齿,只压骨条与袋膜结合的根部。
3. 结构设计问题
- 骨条宽度过窄、骨根太薄,结合面积不够;
- 袋身太厚(10 丝以上),骨条偏薄,两者收缩率不一致,冷却后应力拉开;
- 拉链位置离袋边太近,封边余量不足。
✅ 对策:加宽贴骨宽度(骨根贴合面≥3–5mm);厚袋配套加厚骨条;封边留足余量。
4. 成品后受力 / 使用问题
- 装重物、反复暴力拉扯拉链,骨根被拉开;
- 低温环境(冬天)PE 变脆,开裂概率上升;
- 印刷油墨、溶剂残留污染封边位置,影响热封。
二、分场景解决方案
已经生产出来的开裂袋子(现场补救)
1. **轻微两端封口开裂**:可在开裂两端补一道低温热封(小型手压热封机),只封端部,不要压到拉链齿;仅适合库存返工,批量大不划算。
2. **骨条整体脱骨、骨条断裂**:无法修复,只能报废;PE 骨和膜脱开后重新压合不牢,承重后还会裂。
3. 验收时做**拉力测试**:装水 / 装重物悬挂,观察骨根、两端封边是否渗水、开裂。
量产预防(工厂端调整,根治)
1. **原料统一**:骨条与袋膜同材质、同牌号;食品 / 高要求用全新 LDPE;
2. **优化热封参数**:温度、压力、时间三要素匹配料厚;先做试板,测剥离力,脱骨就是温度 / 相容性问题;
3. **骨条选型**:反复开合、装重物选加厚贴骨款,不要用一体吹膜薄骨;
4. **表面清洁**:封边位置不能有油墨、粉尘、油污,否则虚封;
5. **厚袋匹配厚骨**:8 丝以上袋子配加厚拉链,避免厚薄应力差;
6. **来料检验**:每批袋子抽查:拉链反复开合 10 次不脱骨、装水倒置不漏水、封边无裂纹白点。
三、采购 / 验货避坑
- 下单前要求供应商提供**试装水测试样品**;
- 明确写:拉链骨与袋身同材质 LDPE,热封剥离不脱骨;
- 重物包装选**贴骨滑块袋**,不要选一体吹膜自封袋;
- 冬天低温使用场景,选耐低温 PE 料配方。

 16年老店




